15067679715 15888661253
電話:15067679715
手機(jī):15888661253
聯(lián)系人:晏先生
郵箱:372654490#163.com
地址:浙江省臺州市臺州灣新區(qū)甲南大道2999號2幢1樓110室
浸滲工藝全解析 | 原理、效果、成本與應(yīng)用指南
在壓鑄、鑄造行業(yè),微孔泄漏一直是令人頭疼的問題。許多外觀完好的鑄件,在壓力測試時卻出現(xiàn)滲漏,最終只能報廢,造成巨大的材料和工時浪費。浸滲工藝正是解決這一難題的有效手段 —— 它能讓原本因微孔泄漏而報廢的鑄件 "起死回生",大幅提升良品率。
那么,浸滲工藝到底是什么?它的效果如何?成本高不高?哪些零件適合做浸滲?本文將從原理、效果、成本、適用范圍、安全環(huán)保等多個維度,為你全面解讀浸滲工藝,幫助你做出最適合的選擇。
1.1 浸滲工藝的基本原理
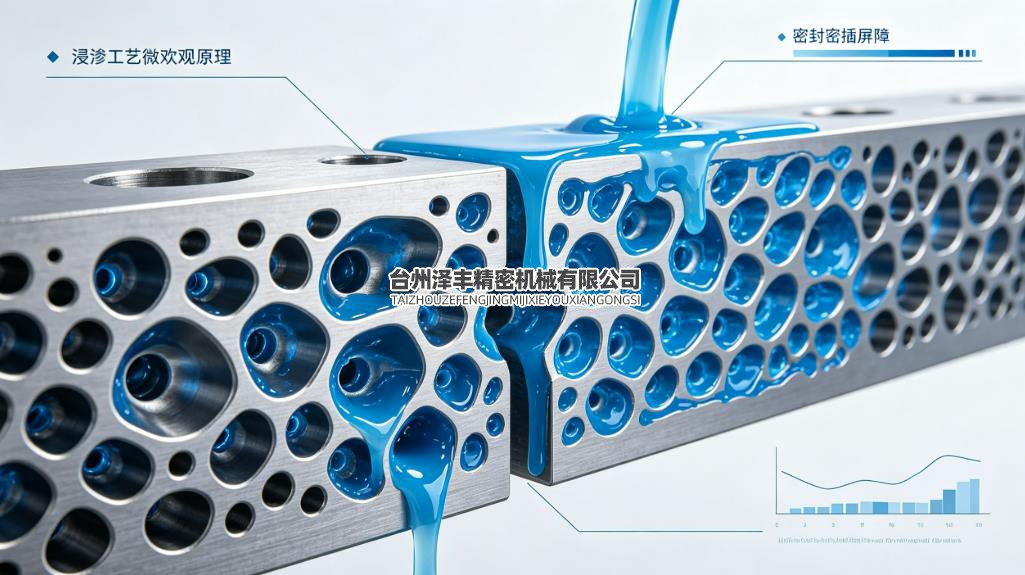
浸滲工藝是一種密封金屬零件微孔缺陷的技術(shù)。它通過真空與壓力的共同作用,將液態(tài)有機(jī)密封劑滲入鑄件內(nèi)部的微小孔隙(如氣孔、縮松等)中,然后經(jīng)過加熱固化,使密封劑在孔隙內(nèi)形成穩(wěn)定的聚合物屏障,從而達(dá)到永久密封的效果。
簡單來說,就是用 "填充劑" 把零件內(nèi)部看不見的小窟窿補(bǔ)上,讓它不再漏氣漏水。
1.2 浸滲工藝能解決什么問題?
浸滲工藝的價值遠(yuǎn)不止 "補(bǔ)漏" 這么簡單,它能為企業(yè)帶來多方面的收益:
防止泄漏:這是浸滲最核心的功能。原本可能滲漏油、水、氣體、制冷劑的零件,經(jīng)過浸滲后可以達(dá)到完全密封,滿足液壓、氣動、制冷等產(chǎn)品的密封性要求。
提高承壓能力:密封內(nèi)部孔隙后,零件能夠承受更高的內(nèi)部或外部壓力,避免因壓力作用導(dǎo)致孔隙擴(kuò)大而失效。
改善表面處理質(zhì)量:在電鍍、噴涂前進(jìn)行浸滲,可以防止鍍液或涂料滲入孔隙后殘留,避免出現(xiàn)起泡、針孔、色澤不均等外觀缺陷,顯著提升鍍層和涂層的附著力與美觀度。
提升零件強(qiáng)度:雖然浸滲主要作用是密封,但填充內(nèi)部缺陷后,對薄壁鑄件的整體結(jié)構(gòu)強(qiáng)度也有一定的補(bǔ)強(qiáng)效果,減少應(yīng)力集中導(dǎo)致的開裂風(fēng)險。
延長產(chǎn)品壽命:密封后的孔隙不再積存腐蝕性介質(zhì),減少了內(nèi)部腐蝕的可能性,間接延長了零件的使用壽命。
挽救廢品,降低成本:這是浸滲工藝最具經(jīng)濟(jì)價值的一點。許多因微孔泄漏而原本只能報廢的鑄件,經(jīng)過浸滲處理后可以重新成為合格品,大幅提高良品率,降低生產(chǎn)成本。
很多企業(yè)在接觸浸滲工藝時,最關(guān)心的就是效果問題:真的能封得住嗎?能管多久?會不會用一段時間就失效了?
2.1 密封能力與成功率
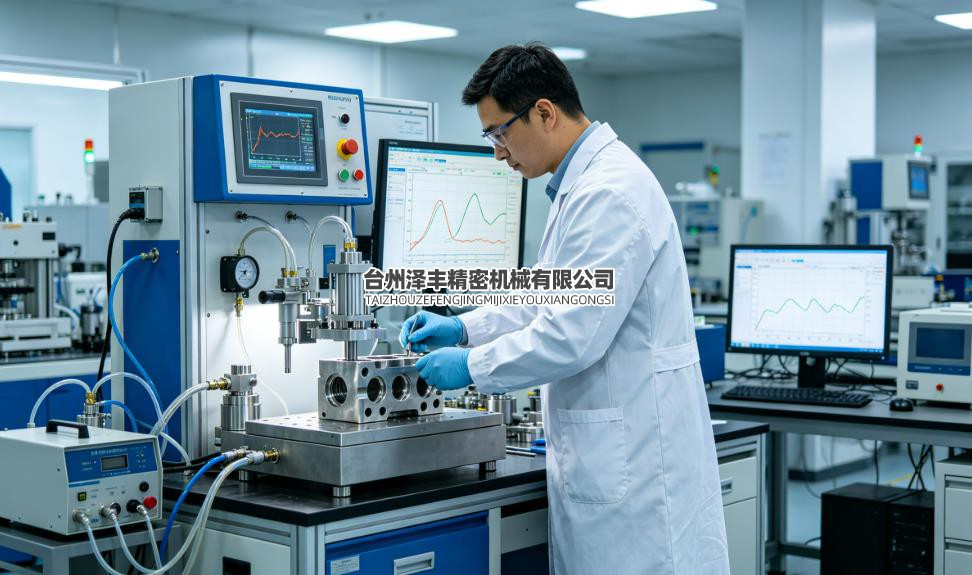
從密封范圍來看,浸滲工藝主要針對微米級的微孔,也就是肉眼看不到的細(xì)小孔隙。對于正常工藝條件下的小微漏問題,密封合格率可以達(dá)到95% 以上。
需要注意的是,浸滲不是萬能的。如果孔隙太大、太深,或者孔隙是封閉的(不連通),浸滲劑就無法有效滲入,效果會打折扣。因此,在決定是否采用浸滲工藝之前,最好先進(jìn)行樣品測試,確認(rèn)實際效果。
2.2 耐溫、耐壓與耐化學(xué)性
固化后的有機(jī)浸滲劑具有相當(dāng)優(yōu)異的性能:
耐溫性能:可承受 200-240℃ 的工作溫度,滿足絕大多數(shù)工業(yè)產(chǎn)品的使用場景
耐壓能力:密封后可承受約 30 公斤 的壓力
耐化學(xué)性:對油、水、溶劑、酸、堿等常見介質(zhì)都有很好的耐受性
2.3 使用壽命與長期穩(wěn)定性
這是很多人最關(guān)心的問題:浸滲效果能維持多久?
答案是:在正常工作環(huán)境下,密封效果通常是永久性的,可以維持到產(chǎn)品報廢為止。
固化后的浸滲劑是穩(wěn)定的惰性聚合物,不會隨時間推移而分解或失效。只有在極端環(huán)境下(如超高低溫反復(fù)沖擊、長時間劇烈冷熱循環(huán)),才可能出現(xiàn)老化現(xiàn)象。對于絕大多數(shù)常規(guī)工況的產(chǎn)品來說,完全不需要擔(dān)心耐久性問題。
3.1 適用材料范圍
浸滲工藝的適用材料很廣,最常用于壓鑄鋁合金、鋅合金,這也是目前應(yīng)用最成熟、最廣泛的領(lǐng)域。
除此之外,鑄鐵、粉末冶金件、銅合金、鎂合金等具有連通性微孔的金屬材料,也都可以采用浸滲工藝進(jìn)行密封處理。
3.2 典型應(yīng)用零件
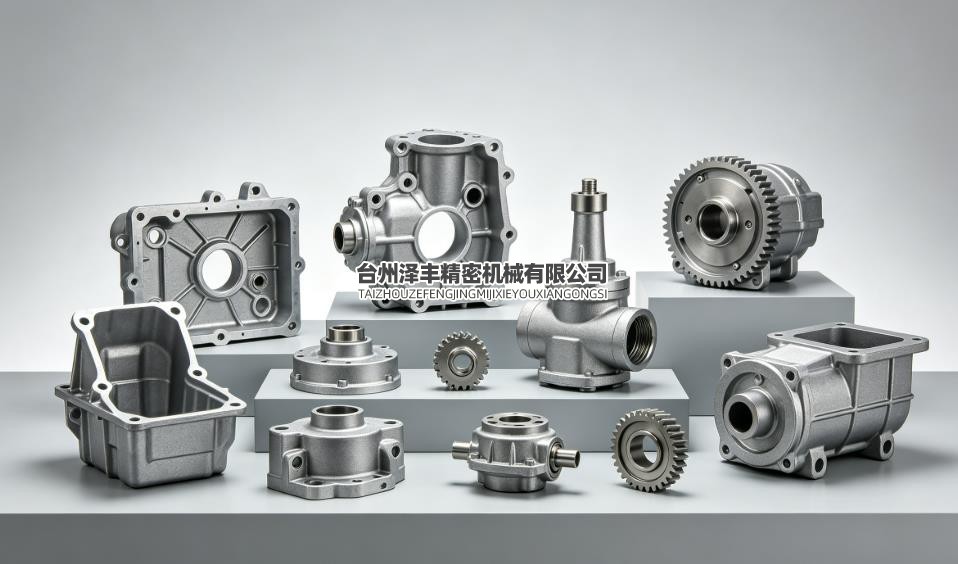
浸滲工藝主要應(yīng)用于對密封性有要求的零件,典型包括:
殼體類零件:發(fā)動機(jī)缸體、變速箱殼體、水泵殼體、壓縮機(jī)殼體等
泵閥類零件:閥體、泵體、液壓件、氣動元件等
傳動部件:齒輪箱殼體、差速器殼體等
其他:制冷配件、衛(wèi)浴五金、氣動工具等
3.3 尺寸與孔隙限制
從零件尺寸來看,浸滲工藝的適用范圍非常廣 ——小到指甲蓋大小的精密零件,大到 1 米高度的大型鑄件,都可以進(jìn)行浸滲處理。
孔隙方面,通常適用于微米級的連通性微孔。孔隙過大(超過一定尺寸)或完全封閉的盲孔,浸滲效果會受到影響,需要具體情況具體分析。
浸滲工藝的成本是企業(yè)決策時的重要考量因素。總體來看,浸滲的成本投入主要包括以下幾個方面:
4.1 設(shè)備投入成本
如果企業(yè)選擇自建浸滲產(chǎn)線,主要設(shè)備包括真空壓力罐、清洗設(shè)備、固化設(shè)備等。
半自動生產(chǎn)線:市場報價多在 30-50 萬元 之間
全自動生產(chǎn)線:自動化程度更高,產(chǎn)能更大,價格約 160-200 萬元 / 套
對于產(chǎn)量不大、零件種類多的企業(yè)來說,自建產(chǎn)線的投資回收期可能較長,需要仔細(xì)測算。
4.2 浸滲劑消耗成本
有機(jī)浸滲劑本身有一定的采購成本,使用過程中也會有正常消耗。一般來說,浸滲劑的消耗量約為 3-10 克 / 公斤產(chǎn)品,具體消耗量與零件的孔隙率、表面積有關(guān)。
4.3 運(yùn)營與環(huán)保成本
運(yùn)營成本主要包括:
水、電等能源消耗
人工成本
設(shè)備維護(hù)保養(yǎng)費用
廢水處理費用:這是容易被忽略的一項。水基浸滲劑的清洗廢水含有機(jī)物,COD/BOD 值較高,需要經(jīng)過處理達(dá)標(biāo)后才能排放,這部分環(huán)保投入需要納入成本核算。
4.4 外協(xié)加工費用
如果選擇委托外部服務(wù)商加工,成本就簡單很多 —— 按件計費,不需要投入設(shè)備和人力。加工費用根據(jù)零件大小、復(fù)雜度、批量大小等因素有所不同,具體可以咨詢服務(wù)商獲取報價。
4.5 投入產(chǎn)出比分析
雖然浸滲有一定的成本,但對比鑄件報廢的損失、良品率提升帶來的直接收益、產(chǎn)品質(zhì)量升級的長期價值,浸滲通常是一項非常經(jīng)濟(jì)劃算的投資。
舉個簡單的例子:一個價值 100 元的鑄件,如果因為滲漏報廢,損失就是 100 元;而花幾塊錢做浸滲就能挽救回來,投入產(chǎn)出比是非常高的。這也是為什么越來越多的企業(yè)選擇浸滲工藝的原因。
5.1 完整工藝流程
浸滲工藝的流程并不復(fù)雜,但每一步都需要嚴(yán)格把控,才能保證最終效果:
預(yù)處理:先對零件進(jìn)行徹底清洗,去除油污、碎屑等雜質(zhì);然后進(jìn)行烘干 —— 這一步非常關(guān)鍵,必須確保零件完全干燥,否則水分會影響浸滲劑的滲入和固化效果。
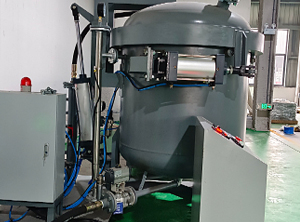
浸滲(核心步驟):將零件放入真空壓力罐,依次經(jīng)過抽真空→注入浸滲劑→真空浸滲→加壓→排液→浸滲液回收等環(huán)節(jié)。真空的作用是抽出孔隙內(nèi)的空氣,讓浸滲劑更容易滲入;加壓則是進(jìn)一步推動浸滲劑深入孔隙深處。
后清洗:浸滲完成后,需要清洗掉零件表面殘留的浸滲劑,避免影響后續(xù)加工或外觀。
固化:最后通過加熱,使?jié)B入孔隙內(nèi)的浸滲劑完全聚合固化,形成穩(wěn)定的密封屏障。
5.2 主要設(shè)備配置
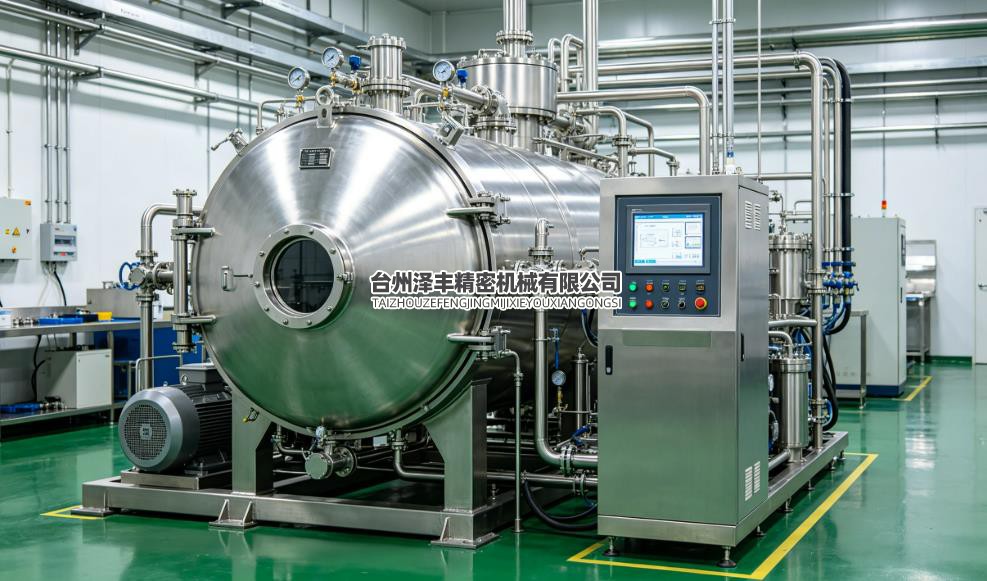
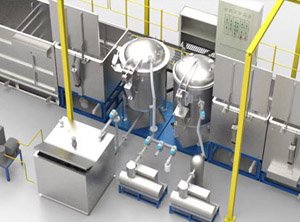
一條完整的浸滲生產(chǎn)線主要包括:
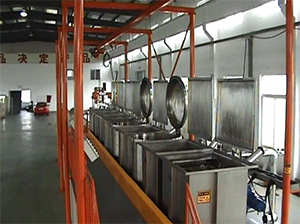
真空壓力浸滲罐(核心設(shè)備)
清洗槽 / 清洗設(shè)備
烘干爐
固化爐
控制系統(tǒng)與輔助管路
根據(jù)自動化程度,可分為手動、半自動、全自動三種類型,復(fù)雜度和成本依次遞增。
5.3 自建產(chǎn)線 vs 外協(xié)加工
表格
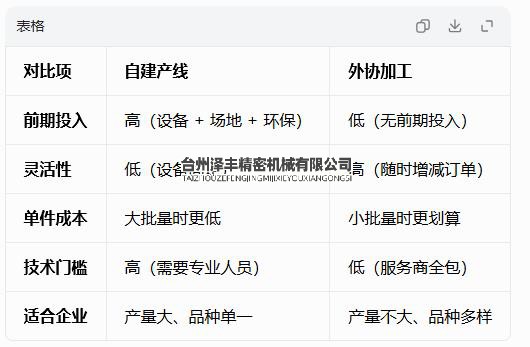
對比項自建產(chǎn)線外協(xié)加工
前期投入高(設(shè)備 + 場地 + 環(huán)保)低(無前期投入)
靈活性低(設(shè)備固定)高(隨時增減訂單)
單件成本大批量時更低小批量時更劃算
技術(shù)門檻高(需要專業(yè)人員)低(服務(wù)商全包)
適合企業(yè)產(chǎn)量大、品種單一產(chǎn)量不大、品種多樣
對于大多數(shù)中小企業(yè)來說,外協(xié)加工往往是更經(jīng)濟(jì)、更靈活的選擇。
隨著環(huán)保要求越來越嚴(yán)格,浸滲工藝的安全性和環(huán)保性也成為企業(yè)關(guān)注的重點。
6.1 材料安全性
現(xiàn)代主流的浸滲劑是水基有機(jī)浸滲劑(丙烯酸酯類為主),相比老式的溶劑型或硅酸鹽型浸滲劑,毒性已經(jīng)大大降低,安全性有了質(zhì)的提升。
當(dāng)然,"低毒" 不等于 "無毒"。浸滲劑仍具有一定的刺激性,操作時還是需要佩戴防護(hù)用品(手套、護(hù)目鏡),并保持工作場所通風(fēng)良好。
6.2 操作安全規(guī)范
浸滲工藝涉及壓力容器和加熱設(shè)備,操作時需要注意:
壓力容器必須定期檢測,嚴(yán)格按照操作規(guī)程使用
加熱工序注意防燙傷
操作人員需經(jīng)過專業(yè)培訓(xùn),熟悉工藝流程和安全規(guī)范
6.3 環(huán)保合規(guī)要求
環(huán)保方面,重點是廢水處理。水基浸滲劑的清洗廢水中含有機(jī)物,不能直接排放,需要經(jīng)過生化處理等工藝達(dá)標(biāo)后才能排放。
正規(guī)的浸滲服務(wù)商通常會將廢水交由有資質(zhì)的環(huán)保公司回收處理,確保完全符合國內(nèi)環(huán)保法規(guī)。而固化后的浸滲劑是惰性固體聚合物,對環(huán)境無害。
選擇供應(yīng)商時,建議要求對方提供 ROHS 10 項、REACH 219 項、VOC 揮發(fā)物質(zhì) 等檢測報告,確認(rèn)材料的環(huán)保合規(guī)性。
浸滲工藝在不同行業(yè)有各自的標(biāo)準(zhǔn)和規(guī)范:
汽車行業(yè):通常參考各主機(jī)廠的企業(yè)標(biāo)準(zhǔn),如大眾、通用、福特、豐田等都有自己的浸滲技術(shù)規(guī)范。同時也會涉及 ASTM、SAE、ISO 等國際標(biāo)準(zhǔn)中關(guān)于鑄件密封性、浸滲測試的相關(guān)內(nèi)容。
通用標(biāo)準(zhǔn):
ASTM D4991:規(guī)定了浸滲劑密封性的測試方法
MIL-I-17563C:軍用浸滲劑規(guī)范,雖主要針對硅酸鹽類,但仍具有參考價值
具體的標(biāo)準(zhǔn)要求,需要根據(jù)最終用戶或所屬行業(yè)來確定。在選擇浸滲服務(wù)商時,可以確認(rèn)對方是否熟悉相關(guān)行業(yè)標(biāo)準(zhǔn),是否有對應(yīng)行業(yè)的服務(wù)經(jīng)驗。
如果選擇外協(xié)加工,挑選一家可靠的浸滲服務(wù)商至關(guān)重要。以下是幾個關(guān)鍵的考察維度:
8.1 工藝能力
設(shè)備類型:是否采用真空壓力浸滲工藝(這是目前效果最好的工藝)
自動化程度:半自動還是全自動,直接影響工藝穩(wěn)定性
最大處理尺寸:能否滿足你的零件尺寸需求
8.2 質(zhì)量控制
是否配備氣密性測試儀、壓力測試設(shè)備等檢測手段
過程控制是否嚴(yán)謹(jǐn),有沒有完整的質(zhì)量記錄
合格率有沒有保障,是否提供質(zhì)量承諾
8.3 經(jīng)驗與口碑
服務(wù)年限:從業(yè)時間越長,經(jīng)驗越豐富
服務(wù)客戶:有沒有服務(wù)過知名企業(yè),尤其是行業(yè)龍頭
行業(yè)口碑:同行評價怎么樣,有沒有負(fù)面新聞
8.4 認(rèn)證與資質(zhì)
是否通過 ISO 9001 等質(zhì)量管理體系認(rèn)證
是否有完善的環(huán)保處理措施和資質(zhì)
能否提供材料檢測報告(ROHS、REACH、VOC 等)
8.5 地理位置與服務(wù)
地理位置是否便利,物流成本和響應(yīng)速度如何
技術(shù)支持能力怎么樣,遇到問題能否及時解決
服務(wù)態(tài)度和配合度如何
總結(jié)
浸滲工藝作為一種成熟的微孔密封技術(shù),在壓鑄、鑄造行業(yè)有著廣泛的應(yīng)用價值。它不僅能有效解決鑄件泄漏問題,提升產(chǎn)品質(zhì)量,還能大幅降低廢品率,為企業(yè)帶來實實在在的經(jīng)濟(jì)效益。
對于大多數(shù)企業(yè)來說,選擇一家靠譜的外協(xié)加工廠,比自建產(chǎn)線更經(jīng)濟(jì)、更靈活。在選擇供應(yīng)商時,建議從工藝能力、質(zhì)量控制、行業(yè)經(jīng)驗、認(rèn)證資質(zhì)、地理位置等多個維度綜合評估,找到最適合自己的合作伙伴。
如果你的產(chǎn)品也存在微孔泄漏的困擾,不妨先拿幾個樣品做浸滲測試,親身體驗一下效果再做決定。

電話:15067679715 手機(jī):15888661253
公司地址:浙江省臺州市臺州灣新區(qū)甲南大道2999號2幢1樓110室 郵箱:372654490#163.com
Copyright ? 2022 臺州澤豐精密機(jī)械有限公司 浙ICP備2024085740號 XML地圖 臺州網(wǎng)頁設(shè)計
服務(wù)地區(qū):立足于浙江臺州,省內(nèi)主要服務(wù)于杭州、臺州(包含椒江、路橋、黃巖、天臺、三門、仙居、臨海、溫嶺、玉環(huán)等地)、溫州、金華、麗水、嘉興、嘉善、湖州等地,浙江省外主要服務(wù)于江蘇、河南、江西、山東等周邊省份。